Como Implementar Equipamentos de Impressão 3D FDM para Peças Técnicas em Belo Horizonte, MG?
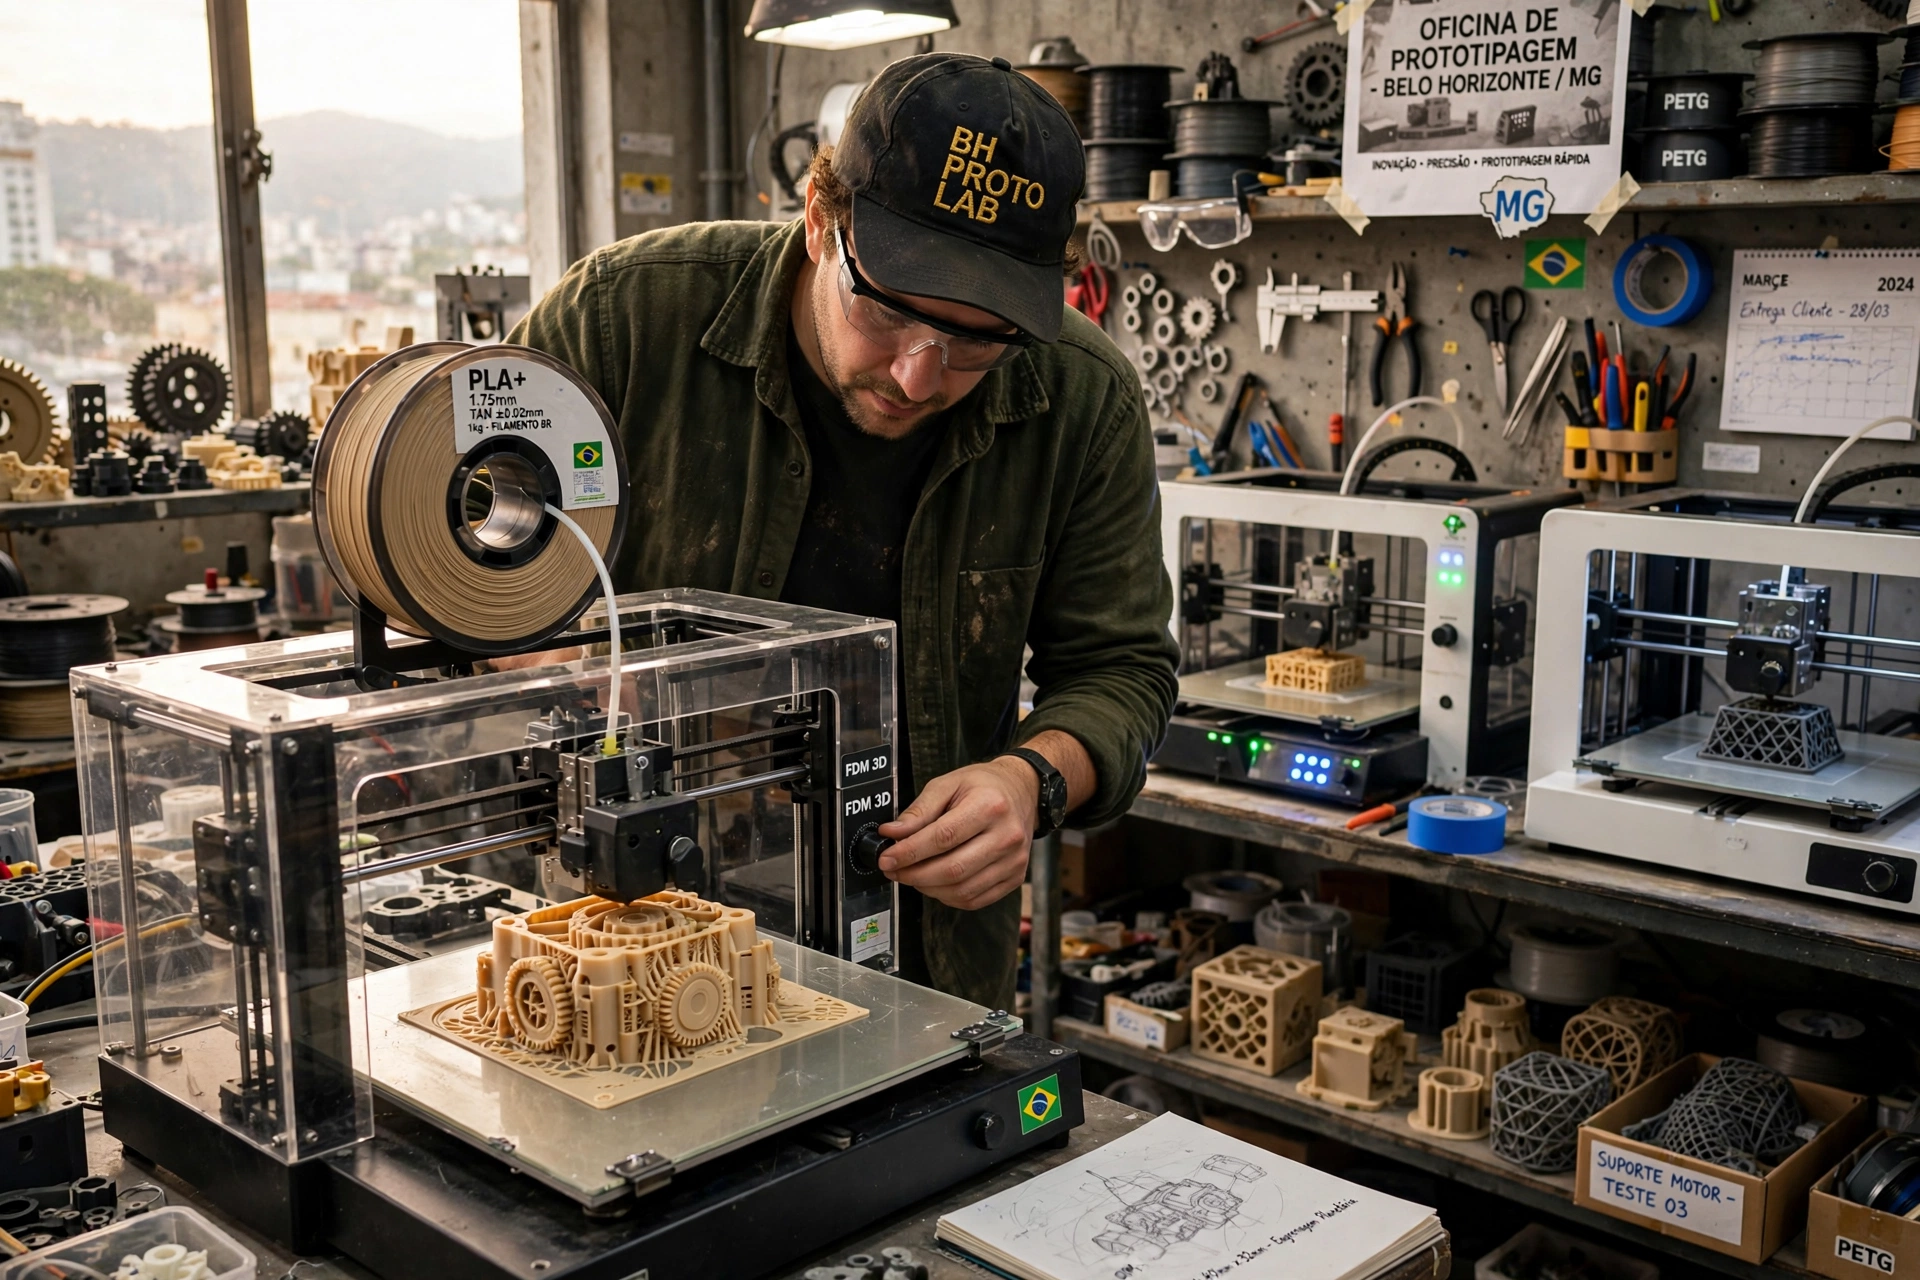
A transição de protótipos simples para peças técnicas funcionais exige mais do que apenas uma máquina ligada; requer a calibração precisa de materiais de engenharia e a escolha de hardware capaz de suportar altas temperaturas. Para quem busca implementar equipamentos impressao 3d fdm pecas tecnicas belo horizonte mg, o caminho começa na seleção de polímeros como ABS, Nylon ou Policarbonato, integrados a impressoras com extrusoras endurecidas e câmaras aquecidas. Em minha experiência atendendo indústrias no polo tecnológico de Belo Horizonte, percebi que a maioria das empresas falha não na impressão em si, mas na negligência com a estabilidade térmica do ambiente, o que resulta em empenamento (warping) e falhas estruturais em peças de grande porte.
O Que Define a Manufatura Aditiva FDM para Fins Técnicos?
Para entender como operar esses equipamentos, precisamos primeiro separar a "impressão 3D de hobby" da manufatura aditiva industrial. Enquanto a primeira foca em estética e geometria simples, a segunda prioriza a integridade mecânica e a repetibilidade dimensional.
📚
Definição
Fused Deposition Modeling (FDM), ou Modelagem por Deposição Fundida, é um processo de manufatura aditiva que utiliza a extrusão de filamentos termoplásticos fundidos, depositados camada por camada para criar objetos tridimensionais com propriedades mecânicas específicas.
A implementação de peças técnicas via FDM exige que o equipamento possua controle rigoroso de temperatura no bico (hotend) e na mesa (build plate). Peças técnicas geralmente demandam materiais que suportem tensões mecânicas ou agentes químicos, o que nos leva ao uso de filamentos de alta performance. Segundo a ASTM International, a padronização de termos e processos na manufatura aditiva é essencial para garantir que a peça produzida em Belo Horizonte tenha a mesma resistência estrutural que uma peça produzida em qualquer outro centro industrial do mundo.
Quando falamos de peças técnicas, estamos lidando com tolerâncias rigorosas. Se você está projetando um suporte para motor ou uma engrenagem industrial, a precisão do eixo Z e a estabilidade do chassi da máquina são os fatores que determinam se a peça será funcional ou apenas um modelo visual. O uso de bicos de aço endurecido ou rubi é obrigatório quando se trabalha com filamentos carregados com fibra de carbono ou vidro, pois o latão convencional seria desgastado em poucas horas de operação.
Por Que a Escolha do Equipamento Certo Impacta o ROI Industrial?
A decisão de investir em equipamentos de alta performance em Belo Horizonte não é apenas uma questão de tecnologia, mas de viabilidade financeira. O custo de manter um estoque imenso de peças de reposição é substituído pela "estocagem digital", onde a peça é impressa sob demanda.
De acordo com dados da ABIMAQ, a integração de tecnologias de manufatura aditiva no parque fabril brasileiro tem reduzido drasticamente o tempo de lead time de prototipagem, permitindo que ciclos de desenvolvimento que levavam meses sejam concluídos em dias. O impacto financeiro é direto: a redução de custos com moldes de injeção para pequenas séries e a possibilidade de testar iterações de design sem custos proibitivos.
Imagine que uma empresa de engenharia em Contagem ou no Barreiro precise de um gabarito de montagem complexo. Se ela utilizar um equipamento de entrada, a peça pode sofrer deformações térmicas, resultando em um erro de 2mm que invalida todo o processo de montagem. Se utilizar um equipamento técnico com câmara aquecida, a precisão é mantida, e a peça torna-se final. A perda de produtividade causada por impressões falhas em materiais técnicos (como o Nylon, que é altamente higroscópico) pode custar milhares de reais em material desperdiçado e horas de engenharia perdidas.
Além disso, a sustentabilidade torna-se um fator competitivo. A manufatura aditiva reduz o desperdício de material em comparação com a usinagem CNC tradicional, onde blocos inteiros de metal ou plástico são removidos para chegar à forma final. No modelo FDM, adicionamos apenas o material necessário, o que alinha a operação às metas de ESG (Environmental, Social, and Governance) de grandes corporações mineiras.
Como Implementar a Produção de Peças Técnicas Passo a Passo
Para quem deseja operar equipamentos impressao 3d fdm pecas tecnicas belo horizonte mg com eficiência, é necessário seguir um fluxo de trabalho rigoroso. Não se trata apenas de "dar play" no software, mas de gerenciar a termodinâmica do polímero.
Passo 1: Análise de Requisitos Mecânicos e Térmicos
Antes de ligar a máquina, defina a aplicação da peça. Ela ficará exposta ao sol? Sofrerá atrito constante? Terá contato com óleos? Se a peça requer resistência térmica acima de 100°C, o PLA está descartado. Você precisará de ABS ou, idealmente, Policarbonato. A escolha do material dita a configuração do equipamento: se for Nylon, você precisará de uma secadora de filamentos, pois qualquer traço de umidade causará bolhas e fragilidade estrutural.
Passo 2: Otimização do Modelo CAD (Design for Additive Manufacturing - DfAM)
O erro que vejo constantemente em consultorias é tentar imprimir peças desenhadas para usinagem ou injeção sem adaptações. Para peças técnicas, você deve:
- Minimizar a necessidade de suportes complexos.
- Otimizar a orientação da peça para que as camadas de impressão não fiquem perpendiculares à força de tração principal (evitando a delaminação).
- Adicionar chanfros em vez de raios complexos onde a precisão dimensional é crítica.
Passo 3: Configuração do Slicer e Parâmetros Técnicos
No software de fatiamento, a configuração de "perímetros" (paredes) é mais importante que a porcentagem de preenchimento (infill). Para peças técnicas, recomendo no mínimo 4 a 6 paredes. O preenchimento deve ser do tipo "Giroide" para garantir resistência isotrópica. A temperatura do bico deve ser calibrada via "Temperature Tower" para encontrar o ponto exato de fusão que maximize a adesão entre camadas sem causar stringing.
Passo 4: Gestão do Ambiente de Impressão
Em Belo Horizonte, a variação de temperatura e a umidade podem influenciar a impressão. Equipamentos técnicos devem estar em locais com temperatura controlada. O uso de adesivos de mesa de alta performance (como sprays de PVA ou chapas de PEI) é essencial para evitar que a peça se solte durante a contração térmica.
Para quem não possui infraestrutura própria, a 3D Filamento atua como o braço técnico ideal, conectando a demanda de engenharia aos fornecedores locais mais capacitados em cada região de MG, garantindo que a peça técnica seja produzida no equipamento correto para aquela aplicação específica.
Ponto-Chave: A resistência de uma peça técnica FDM não vem do preenchimento interno, mas da qualidade da adesão entre as camadas e da espessura das paredes externas.
Comparativo de Abordagens: Hobby vs. Técnico vs. Industrial
Para decidir qual caminho seguir, é preciso entender onde cada solução se encaixa. Muitas empresas cometem o erro de comprar impressoras baratas esperando resultados industriais, o que gera frustração e prejuízo.
| Critério | Abordagem Hobby/Entrada | Abordagem Técnica Profissional | Abordagem Industrial de Alta Performance |
|---|---|---|---|
| Materiais | PLA, PETG simples | ABS, Nylon, TPU, PC | PEEK, PEI, Fibra de Carbono |
| Controle Térmico | Mesa aquecida básica | Câmara aquecida passiva/ativa | Câmaras controladas e atmosfera inerte |
| Precisão | $\pm$ 0.5 mm | $\pm$ 0.1 mm | $\pm$ 0.05 mm ou inferior |
| Custo de Aquisição | Baixo | Médio | Muito Alto |
| Uso Ideal | Maquetes, protótipos visuais | Gabaritos, peças funcionais, jigs | Peças finais, aeroespacial, médico |
| Risco de Falha | Alto em peças grandes | Baixo com calibração | Mínimo / Processo certificado |
A abordagem técnica profissional é a mais equilibrada para a maioria das indústrias de Belo Horizonte. Ela oferece a precisão necessária para peças que interagem com outras máquinas sem exigir o investimento milionário de uma linha de produção de PEEK.
Mitos e Equívocos sobre a Impressão de Peças Técnicas
Existe muita desinformação circulando em fóruns de entusiastas que, quando aplicada ao ambiente industrial, torna-se perigosa. Vamos desmistificar alguns pontos.
Mito 1: "Quanto maior o preenchimento (infill), mais forte é a peça."
A maioria dos guias simplistas diz para colocar 100% de preenchimento para peças fortes. Isso é um erro. O preenchimento de 100% aumenta drasticamente o tempo de impressão e a probabilidade de empenamento devido ao excesso de calor acumulado. A solução real é aumentar o número de paredes (perímetros). Três camadas extras de parede adicionam mais resistência estrutural do que dobrar a porcentagem de infill.
Mito 2: "Qualquer impressora com mesa aquecida imprime ABS."
O ABS contrai violentamente ao esfriar. Sem uma câmara fechada que mantenha o calor interno constante, a peça irá descolar da mesa ou rachar nas camadas superiores (delaminação). Tentar imprimir peças técnicas de ABS em máquinas abertas é a receita para o desperdício de material.
Mito 3: "A impressão 3D substitui totalmente a usinagem."
Não se trata de substituição, mas de complementaridade. A manufatura aditiva é imbatível em geometrias complexas e redução de peso (otimização topológica). No entanto, para tolerâncias de mícrons ou acabamentos espelhados, a usinagem CNC continua sendo a norma. O engenheiro moderno sabe quando usar cada uma.
Perguntas Frequentes
Qual o melhor material para peças técnicas que ficarão expostas ao sol em BH?
Para aplicações externas em Belo Horizonte, o PETG ou o ASA são as melhores escolhas. O PLA degrada-se rapidamente sob calor e radiação UV. O ASA (Acrilonitrila Estireno Acrilato) é tecnicamente superior ao ABS para uso externo, pois possui alta resistência aos raios ultravioletas e estabilidade térmica, evitando que a peça amarele ou torne-se quebradiça com o tempo. A escolha do material deve considerar a temperatura de transição vítrea para garantir que a peça não deforme em dias de calor intenso.
Como garantir a precisão dimensional em peças técnicas FDM?
A precisão é alcançada através de três pilares: calibração do fluxo (flow rate), compensação de contração térmica e uso de software de fatiamento avançado. É fundamental imprimir "cubos de calibração" e medir com paquímetros digitais para ajustar o multiplicador de extrusão. Além disso, materiais como o ABS contraem cerca de 1% a 2% durante o resfriamento; portanto, o modelo CAD deve ser escalonado preventivamente para compensar essa retração e garantir o encaixe perfeito.
É possível imprimir peças técnicas com roscas funcionais?
Sim, mas a estratégia varia. Para roscas pequenas, a melhor prática é imprimir o furo ligeiramente menor e abrir a rosca com um macho de metal (pós-processamento). Para roscas grandes, é possível imprimir a rosca diretamente, desde que a resolução da camada (altura da camada) seja baixa (0.1mm ou 0.15mm) e a orientação da peça minimize a necessidade de suportes dentro da rosca, o que comprometeria a precisão do filete.
Qual a diferença entre Nylon e Fibra de Carbono para uso industrial?
O Nylon puro é extremamente resistente ao impacto e ao desgaste, mas tende a ser flexível e difícil de imprimir devido à contração. Quando o Nylon é reforçado com Fibra de Carbono (PA-CF), ele ganha uma rigidez dimensional imensa e a contração térmica é drasticamente reduzida, facilitando a impressão de peças grandes. A fibra de carbono torna a peça mais rígida, porém menos resistente a impactos violentos do que o Nylon puro, que absorve melhor a energia.
Como evitar que a peça técnica rache durante a impressão?
As rachaduras (cracking) ocorrem devido ao choque térmico. Quando a parte superior da peça esfria mais rápido que a base, criam-se tensões internas que rompem as camadas. A solução é utilizar uma câmara aquecida (enclosure) que mantenha a temperatura interna estável. Além disso, reduzir a ventilação da peça (fan speed) para 0% ou 20% em materiais como ABS e Nylon é fundamental para garantir que a fusão entre as camadas ocorra de forma lenta e homogênea.
Conclusão e Próximos Passos
A implementação de equipamentos impressao 3d fdm pecas tecnicas belo horizonte mg transforma a maneira como a engenharia local aborda a produção. Ao migrar de protótipos simples para componentes funcionais, as empresas ganham agilidade, reduzem custos de estoque e aceleram a inovação. Lembre-se: o sucesso na manufatura aditiva técnica não reside na máquina mais cara, mas na combinação correta de material, design otimizado e controle térmico rigoroso.
Se você precisa de peças técnicas com precisão industrial ou deseja conectar sua empresa aos melhores fornecedores de manufatura aditiva em Minas Gerais, a 3D Filamento é a sua parceira estratégica. Evite os riscos de investir em equipamentos errados ou desperdiçar material em tentativas frustradas.
Acesse agora 3dfilamento.com para solicitar um orçamento técnico ou tirar dúvidas com nossos especialistas em engenharia de materiais.
Leituras Recomendadas
Para aprofundar seus conhecimentos sobre o assunto, recomendamos a leitura dos seguintes artigos: