Como Implementar Equipamentos de Impressão 3D FDM para Peças Técnicas no Rio de Janeiro, RJ?
A transição de protótipos simples para peças funcionais exige que a escolha de equipamentos de impressão 3D FDM para peças técnicas no Rio de Janeiro, RJ, seja baseada em rigorosos critérios de engenharia de materiais e precisão dimensional. Para obter resultados industriais, você deve focar na integração de máquinas com câmaras aquecidas, extrusores de alta temperatura e a seleção de polímeros de engenharia, como ABS, Nylon ou Policarbonato, garantindo que a peça suporte esforços mecânicos e térmicos reais.
Em minha experiência trabalhando com bureaus de manufatura aditiva e departamentos de engenharia, percebi que o erro mais comum no mercado fluminense é tentar imprimir peças técnicas em máquinas "hobby" sem controle térmico. O resultado é quase sempre o mesmo: empenamento (warping) e falha estrutural prematura. Para que a implementação seja bem-sucedida, o fluxo deve seguir a tríade: hardware robusto, material certificado e fatiamento otimizado para a geometria da peça.
O Que Define a Manufatura Aditiva de Peças Técnicas?
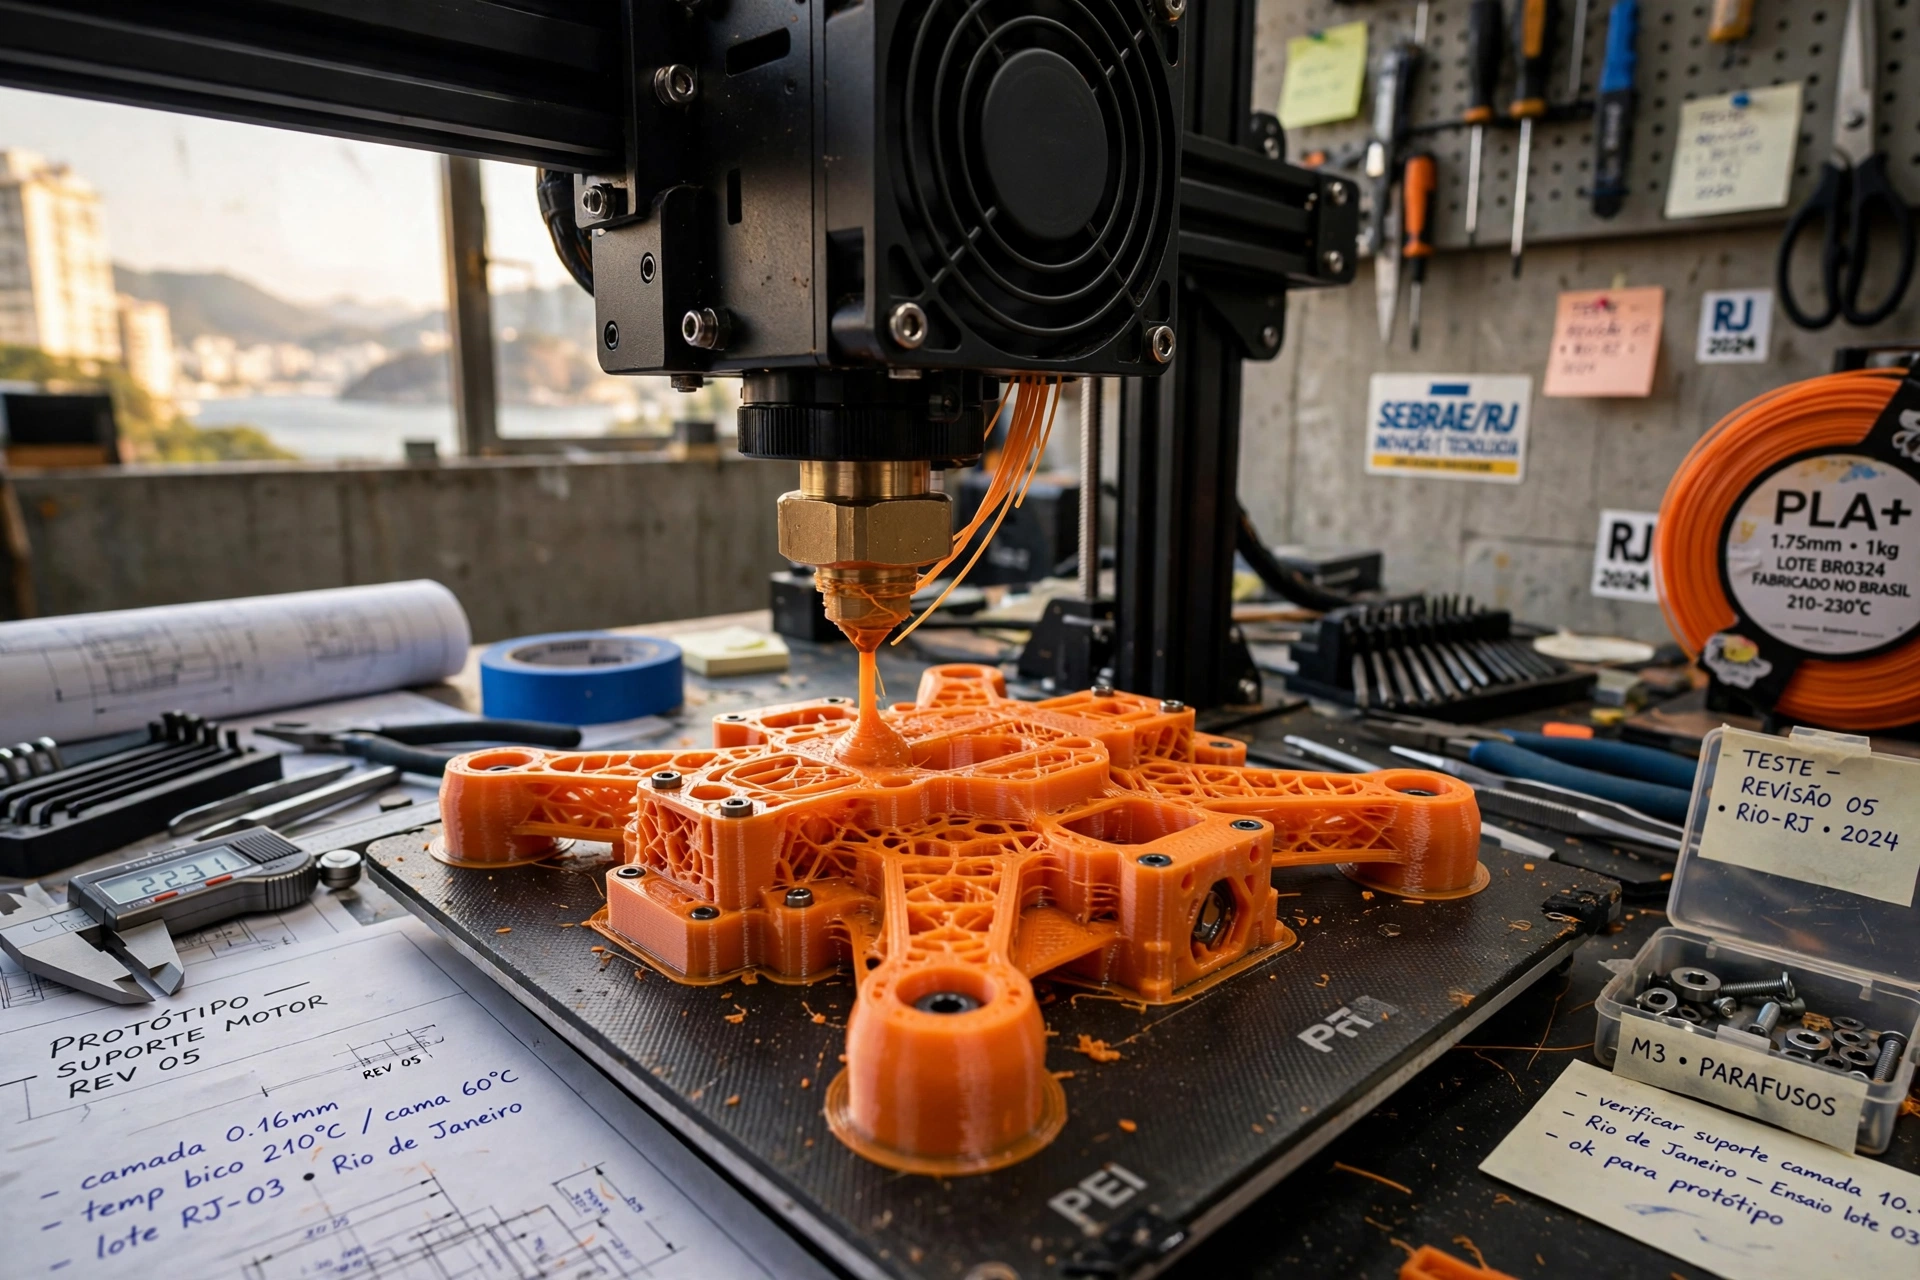
A produção de componentes técnicos difere drasticamente da impressão de modelos decorativos. Enquanto um boneco de plástico prioriza a estética, uma peça técnica prioriza a integridade estrutural, a tolerância dimensional e a resistência química. Para isso, utilizamos a tecnologia FDM (Fused Deposition Modeling), que deposita filamentos termoplásticos camada por camada.
📚
Definição
Manufatura Aditiva (ou Impressão 3D) é o processo de joining de materiais para criar objetos tridimensionais a partir de um modelo digital, onde a tecnologia FDM utiliza a fusão de filamentos termoplásticos através de um bico aquecido.
Para que um equipamento seja considerado apto para "peças técnicas", ele precisa de estabilidade térmica. De acordo com a ASTM International, os padrões para manufatura aditiva exigem que as propriedades do material sejam consistentes em todo o volume da peça. Isso significa que, se você está imprimindo um suporte de motor ou uma engrenagem industrial no Rio de Janeiro, a temperatura da câmara deve ser mantida constante para evitar que as camadas se separem (delaminação) devido ao choque térmico com o ambiente externo.
Além disso, a escolha do bico (nozzle) é fundamental. Bicos de latão são padrão, mas para peças técnicas que utilizam filamentos com fibra de carbono ou vidro, é obrigatório o uso de bicos de aço endurecido ou rubi. Sem isso, a abrasividade do material destrói a geometria do bico em poucas horas de impressão, comprometendo totalmente a precisão dimensional da peça.
Por Que a Escolha do Equipamento Impacta a Operação Industrial no RJ?
A indústria no Rio de Janeiro, especialmente nos polos de Macae, Duque de Caxias e a região portuária, demanda peças que resistam a ambientes corrosivos e altas pressões. A utilização de equipamentos inadequados gera um custo invisível altíssimo: o retrabalho. Quando uma empresa investe em maquinário de baixa gama para peças técnicas, ela ignora que a repetibilidade é a métrica mais importante da engenharia.
De acordo com dados da ABIMAQ, a adoção de tecnologias de prototipagem rápida e manufatura aditiva no Brasil tem acelerado a redução de custos de manutenção em até 40% em setores de máquinas e equipamentos. No entanto, esse ganho só ocorre quando a peça impressa substitui a peça usinada com a mesma confiabilidade. Se o equipamento não oferece calibração automática de nivelamento ou sensores de detecção de filamento, a taxa de falhas aumenta, tornando o processo mais caro que a usinagem tradicional.
O impacto financeiro de não utilizar a tecnologia correta reflete-se no tempo de máquina parada (downtime). Imagine uma planta industrial em Itaguaí que precisa de uma peça de reposição urgente. Se a impressão 3D local falha por falta de precisão, a empresa continua dependendo de importações que levam semanas. O uso de equipamentos FDM de nível industrial permite que a peça seja produzida e validada em poucas horas, transformando a logística de suprimentos de "Just-in-Time" para "On-Demand".
Como Implementar o Fluxo de Trabalho para Peças Técnicas Passo a Passo
Para quem deseja operar equipamentos de impressão 3D FDM para peças técnicas no Rio de Janeiro, RJ, o processo não começa na máquina, mas no software. O sucesso de uma peça técnica depende de um planejamento rigorado.
1. Análise de Requisitos e Seleção de Material
O primeiro passo é definir a carga mecânica e a exposição térmica da peça. Se a peça ficará exposta ao sol do Rio de Janeiro ou em contato com óleos industriais, o PLA está descartado. O Nylon é a escolha ideal para engrenagens devido à sua baixa fricção e alta tenacidade. Já o PETG é preferível para suportes que exigem resistência química moderada e maior estabilidade dimensional que o ABS.
2. Modelagem CAD Otimizada para Manufatura Aditiva
Não se projeta para impressão 3D da mesma forma que se projeta para CNC. É necessário evitar ângulos retos em bases para minimizar a necessidade de suportes e prever a contração do material. Recomendo utilizar softwares de CAD paramétrico para garantir que as tolerâncias (geralmente entre 0.1mm e 0.2mm em máquinas profissionais) sejam respeitadas.
3. Configuração do Slicer (Fatiador) Profissional
Aqui é onde a maioria dos operadores falha. Para peças técnicas, o preenchimento (infill) não deve ser apenas "alto", mas sim "estratégico". O uso de padrões como Gyroid oferece resistência multidirecional. A espessura da parede (wall thickness) deve ser priorizada sobre a porcentagem de preenchimento para aumentar a rigidez estrutural.
4. Calibração e Impressão Controlada
A máquina deve ser calibrada para o material específico. O uso de sensores de temperatura e a verificação da primeira camada são essenciais. Em nossa estrutura na 3D Filamento, orientamos sempre a realização de testes de tração simples antes de imprimir lotes de peças técnicas para validar se as configurações de temperatura e velocidade estão gerando a fusão ideal entre camadas.
5. Pós-Processamento e Validação
Peças técnicas muitas vezes exigem cura térmica (annealing) para maximizar as propriedades mecânicas, especialmente em materiais como o Nylon. Após a remoção dos suportes, a peça deve passar por um controle de qualidade dimensional utilizando paquímetros digitais ou, preferencialmente, escaneamento 3D para comparação com o modelo original.
Ponto-Chave: A precisão de uma peça técnica não depende apenas da resolução da máquina, mas da estabilidade térmica do ambiente e da correta parametrização do material no fatiador.
Comparativo de Abordagens para Produção de Peças Técnicas
Para decidir qual caminho seguir, é preciso analisar a relação entre custo, risco e qualidade. Muitas empresas cometem o erro de acreditar que qualquer impressora 3D serve para qualquer fim.
| Critério | Abordagem Manual/Hobby | Abordagem IA/Genérica | Abordagem Profissional (3D Filamento) |
|---|---|---|---|
| Precisão Dimensional | Baixa (estática) | Média (variável) | Alta (estável e validada) |
| Materiais | Apenas PLA/PETG | Diversos, sem teste | Polímeros de Engenharia (Nylon, PC, ABS) |
| Controle Térmico | Aberto (alto warping) | Semi-fechado | Câmara Aquecida Controlada |
| Repetibilidade | Imprevisível | Inconsistente | Alta Repetibilidade Industrial |
| Melhor Uso | Protótipos Visuais | Testes Rápidos de Forma | Peças Funcionais e Jigs/Fixtures |
Note que a abordagem profissional não se trata apenas de ter a máquina mais cara, mas de ter o domínio do processo. A utilização de equipamentos de impressão 3D FDM para peças técnicas no Rio de Janeiro, RJ, via parceiros especializados, elimina o risco de investir em hardware que se torna obsoleto ou que não entrega a resistência mecânica necessária para o chão de fábrica.
Mitos e Equívocos sobre Impressão 3D Técnica
Muitos guias de internet simplificam a manufatura aditiva, criando falsas expectativas. Aqui, exponho a realidade técnica:
Mito 1: "Quanto maior a porcentagem de preenchimento (infill), mais forte é a peça."
Isso é tecnicamente impreciso. Aumentar o preenchimento de 20% para 100% aumenta drasticamente o tempo de impressão e o uso de material, mas o ganho de resistência é marginal se comparado ao aumento da espessura das paredes (perímetros). Para peças técnicas, adicionar mais camadas de parede é muito mais eficiente para a rigidez estrutural do que preencher o núcleo da peça.
Mito 2: "Qualquer impressora com gabinete fechado consegue imprimir Nylon ou ABS."
Ter um gabinete não garante a temperatura necessária. Para peças técnicas de grande porte, a temperatura interna da câmara deve ser controlada ativamente por resistências, e não apenas pelo calor residual do bico. Sem isso, a peça sofre contração diferencial, resultando em empenamentos que invalidam a precisão dimensional.
Mito 3: "A impressão 3D FDM é apenas para protótipos, não para peças finais."
Este conceito está defasado. Com a chegada de filamentos reforçados com fibra de carbono e a precisão de máquinas industriais, a manufatura aditiva já é utilizada para a produção de gabaritos de montagem, guias de furação e até componentes internos de máquinas que operam em condições reais.
Perguntas Frequentes
Qual a diferença entre FDM e SLA para a produção de peças técnicas no RJ?
A tecnologia FDM é geralmente superior para peças técnicas devido à gama de materiais termoplásticos robustos disponíveis, como Nylon e ABS, que possuem alta resistência ao impacto e fadiga. Já a SLA (estereolitografia), embora ofereça precisão micrométrica e acabamento superior, utiliza resinas que, na maioria das vezes, são frágeis ou degradam sob luz UV, sendo mais indicadas para moldes de precisão, joalheria ou protótipos de alta fidelidade visual, mas menos para componentes mecânicos estruturais.
Como evitar que peças técnicas em ABS empenem durante a impressão?
O empenamento (warping) no ABS ocorre devido à contração térmica rápida. Para evitar isso em equipamentos de impressão 3D FDM para peças técnicas no Rio de Janeiro, RJ, é fundamental: 1) Utilizar uma câmara aquecida acima de 50°C; 2) Usar adesivos de alta performance na mesa (como cola PEI ou sprays específicos); 3) Desativar qualquer ventilação de camada nas primeiras camadas e manter a ventoinha baixa durante todo o processo; 4) Garantir que a peça tenha "brims" ou "rafts" largos para aumentar a área de contato com a mesa.
Quais materiais são recomendados para peças que ficam expostas ao sol e calor no Rio?
Para o clima do Rio de Janeiro, onde a radiação UV e as temperaturas ambientais são altas, o ASA (Acrylonitrile Styrene Acrylate) é a escolha técnica superior ao ABS. O ASA possui propriedades mecânicas semelhantes ao ABS, mas é inerentemente resistente aos raios UV, não amarelando nem tornando-se quebradiço com a exposição solar. Outra opção seria o Policarbonato (PC) para peças que exijam resistência térmica extrema, embora exija equipamentos com extrusoras que alcancem 300°C.
Qual a tolerância dimensional esperada de um equipamento FDM profissional?
Em equipamentos de nível industrial bem calibrados, a tolerância dimensional típica gira em torno de ± 0.1mm a ± 0.2mm. No entanto, isso depende fortemente do material. Materiais com alta contração, como o Nylon, exigem que o designer aplique um "fator de escala" no software de fatiamento para compensar a retração do material após o resfriamento. A validação final deve ser sempre feita com medições físicas para garantir que a peça se encaixe perfeitamente no conjunto mecânico.
É melhor comprar a máquina ou contratar um serviço de impressão 3D técnica?
Se a demanda da sua empresa for esporádica ou se você não tiver um especialista em ciência dos materiais para operar o equipamento, contratar um serviço é a decisão financeiramente mais inteligente. A compra de equipamentos de impressão 3D FDM para peças técnicas exige investimento não apenas na máquina, mas em ambiente controlado, manutenção de bicos e estoque de filamentos caros. Serviços especializados, como os conectados via 3D Filamento, oferecem a tecnologia de ponta sem o custo de depreciação do hardware e o risco de falhas operacionais.
Conclusão e Próximos Passos
A implementação de equipamentos de impressão 3D FDM para peças técnicas no Rio de Janeiro, RJ, não é um processo de "plug and play", mas sim uma decisão de engenharia. A escolha entre comprar o hardware ou terceirizar a produção deve basear-se no volume de peças e na criticidade da aplicação. Para peças que não podem falhar, a precisão dimensional e a estabilidade térmica são inegociáveis.
Se você precisa de componentes que suportem a realidade industrial fluminense — seja em Macaé, Niterói ou na capital — a melhor estratégia é unir o design inteligente à manufatura de alta precisão. Evite a armadilha de usar máquinas domésticas para fins industriais e foque em materiais certificados.
Para orçamentos técnicos, consultoria em materiais ou conexão com os melhores fornecedores de manufatura aditiva da sua região, acesse o portal 3D Filamento. Nossa plataforma conecta engenheiros e indústrias aos equipamentos mais adequados para cada desafio técnico.
Leituras Recomendadas
Para aprofundar seus conhecimentos sobre o assunto, recomendamos a leitura dos seguintes artigos: