Como selecionar e operar equipamentos de impressão 3D FDM para peças técnicas em São José dos Campos, SP?
A fabricação de componentes industriais exige precisão dimensional e resistência mecânica que superam a simples prototipagem visual. Para implementar a produção de peças técnicas utilizando equipamentos de impressão 3D FDM peças técnicas São José dos Campos SP, o processo começa com a escolha de máquinas que possuam câmaras térmicas controladas e extrusoras de alta temperatura, permitindo o uso de polímeros de engenharia. O caminho para o sucesso técnico envolve três pilares: a seleção do material correto para a aplicação, a calibração rigorosa do fatiamento para garantir a isotropia das camadas e a validação pós-impressão via metrologia.
Em minha experiência trabalhando com empresas do polo aeroespacial e automotivo do Vale do Paraíba, percebi que o erro mais comum não está na máquina, mas na escolha do filamento. Muitas indústrias tentam imprimir peças funcionais em PLA, que degrada sob calor, quando a aplicação exigia o uso de ABS ou Policarbonato. A transição do protótipo para a peça técnica exige que o operador domine a gestão de contração térmica, especialmente em peças com dimensões superiores a 150mm, onde o warping pode comprometer toda a tolerância geométrica do projeto.
O que define a eficiência de equipamentos para manufatura aditiva de peças técnicas?
Para que um equipamento seja classificado como apto para a produção de peças técnicas, ele deve ir além da capacidade de deposição de plástico. A precisão em manufatura aditiva depende da estabilidade térmica e da rigidez do chassi. Equipamentos de entrada costumam apresentar vibrações que geram o efeito de "ghosting" ou "ringing", o que é inadmissível em componentes que precisam se encaixar em montagens mecânicas rigorosas.
📚
Definição
FDM (Fused Deposition Modeling) é o processo de manufatura aditiva que utiliza a extrusão de filamentos termoplásticos fundidos, depositados camada por camada para criar objetos tridimensionais.
A eficiência desses equipamentos é medida pela capacidade de repetibilidade. De acordo com a ASTM International, a padronização de processos de manufatura aditiva é essencial para garantir que a peça impressa hoje tenha as mesmas propriedades mecânicas da peça impressa daqui a seis meses. Isso envolve o controle rigoroso da temperatura do bico (nozzle) e da mesa, além da estabilidade do ambiente.
Para peças técnicas, a escolha do equipamento deve considerar a compatibilidade com materiais como Nylon com fibra de carbono ou PEEK. Esses materiais exigem bicos de endurecido (hardened steel) porque o abrasivo do filamento desgasta rapidamente o latão convencional. Além disso, a presença de uma câmara fechada e aquecida é o que separa um hobby de uma solução industrial, pois reduz o gradiente térmico entre a camada depositada e a temperatura ambiente, prevenindo rachaduras estruturais.
Por que a precisão em FDM é fundamental para a indústria de São José dos Campos?
São José dos Campos é o epicentro da tecnologia aeroespacial e de defesa no Brasil. Em um cenário onde a precisão é medida em mícrons, a utilização de equipamentos de impressão 3D FDM peças técnicas São José dos Campos SP torna-se uma vantagem competitiva estratégica para reduzir o lead time de desenvolvimento. A capacidade de imprimir gabaritos de montagem, dispositivos de fixação e protótipos funcionais reduz a dependência de usinagens externas, que podem levar semanas para serem entregues.
O impacto financeiro é tangível. Segundo dados da ABIMAQ, a integração de tecnologias de manufatura aditiva no chão de fábrica permite uma redução drástica nos custos de ferramental. Quando uma indústria substitui um molde de alumínio caro por um dispositivo impresso em 3D com alta resistência, o ROI (Retorno sobre Investimento) é percebido quase instantaneamente.
A falta de investimento em equipamentos adequados gera riscos operacionais. O uso de peças técnicas sem a devida validação de material pode levar a falhas catastróficas em ambiente de teste. Por exemplo, uma peça de suporte impressa em material inadequado que sofre deformação térmica sob a carga de operação pode causar a perda de todo um conjunto de testes. Portanto, a migração para equipamentos de nível industrial não é apenas uma melhoria de performance, mas uma medida de segurança e conformidade técnica.
Guia Prático: Como implementar a produção de peças técnicas passo a passo
Implementar a produção de peças técnicas requer rigor metodológico. Não se trata apenas de "dar play" no software de fatiamento, mas de seguir um fluxo de engenharia.
Passo 1: Análise de Requisitos e Seleção de Material
Antes de ligar a máquina, identifique as tensões a que a peça será submetida. Ela sofrerá impacto? Estará exposta a produtos químicos ou altas temperaturas?
- Para resistência térmica: ABS ou Policarbonato.
- Para resistência química e abrasão: Nylon.
- Para rigidez extrema e leveza: Filamentos com Fibra de Carbono.
Passo 2: Otimização do Modelo CAD para FDM
Diferente da usinagem, a impressão 3D tem a "direção da força". As peças em FDM são anistrópicas, o que significa que são mais fracas no eixo Z (entre as camadas). Você deve orientar a peça na mesa de modo que as tensões principais não ocorram na junção das camadas. A utilização de softwares de modelagem 3D avançados permite a criação de geometrias otimizadas que aproveitam a natureza aditiva do processo.
Passo 3: Configuração Avançada de Fatiamento (Slicing)
Para peças técnicas, esqueça as configurações padrão. Aumente o número de perímetros (walls) para garantir a integridade estrutural e utilize preenchimentos (infill) do tipo "Giroide" ou "Cúbico", que oferecem resistência multidirecional. A temperatura de extrusão deve ser calibrada através de "temperature towers" para garantir a máxima adesão entre as camadas.
Passo 4: Gestão da Impressão e Monitoramento
O uso de adesivos de mesa (como sprays de PVA ou chapas de PEI) é fundamental para evitar que a peça descole. Recomendo fortemente a utilização de sensores de nivelamento automático para garantir que a primeira camada esteja perfeita, pois 90% das falhas em peças técnicas ocorrem devido a problemas de adesão inicial.
Passo 5: Pós-Processamento e Validação
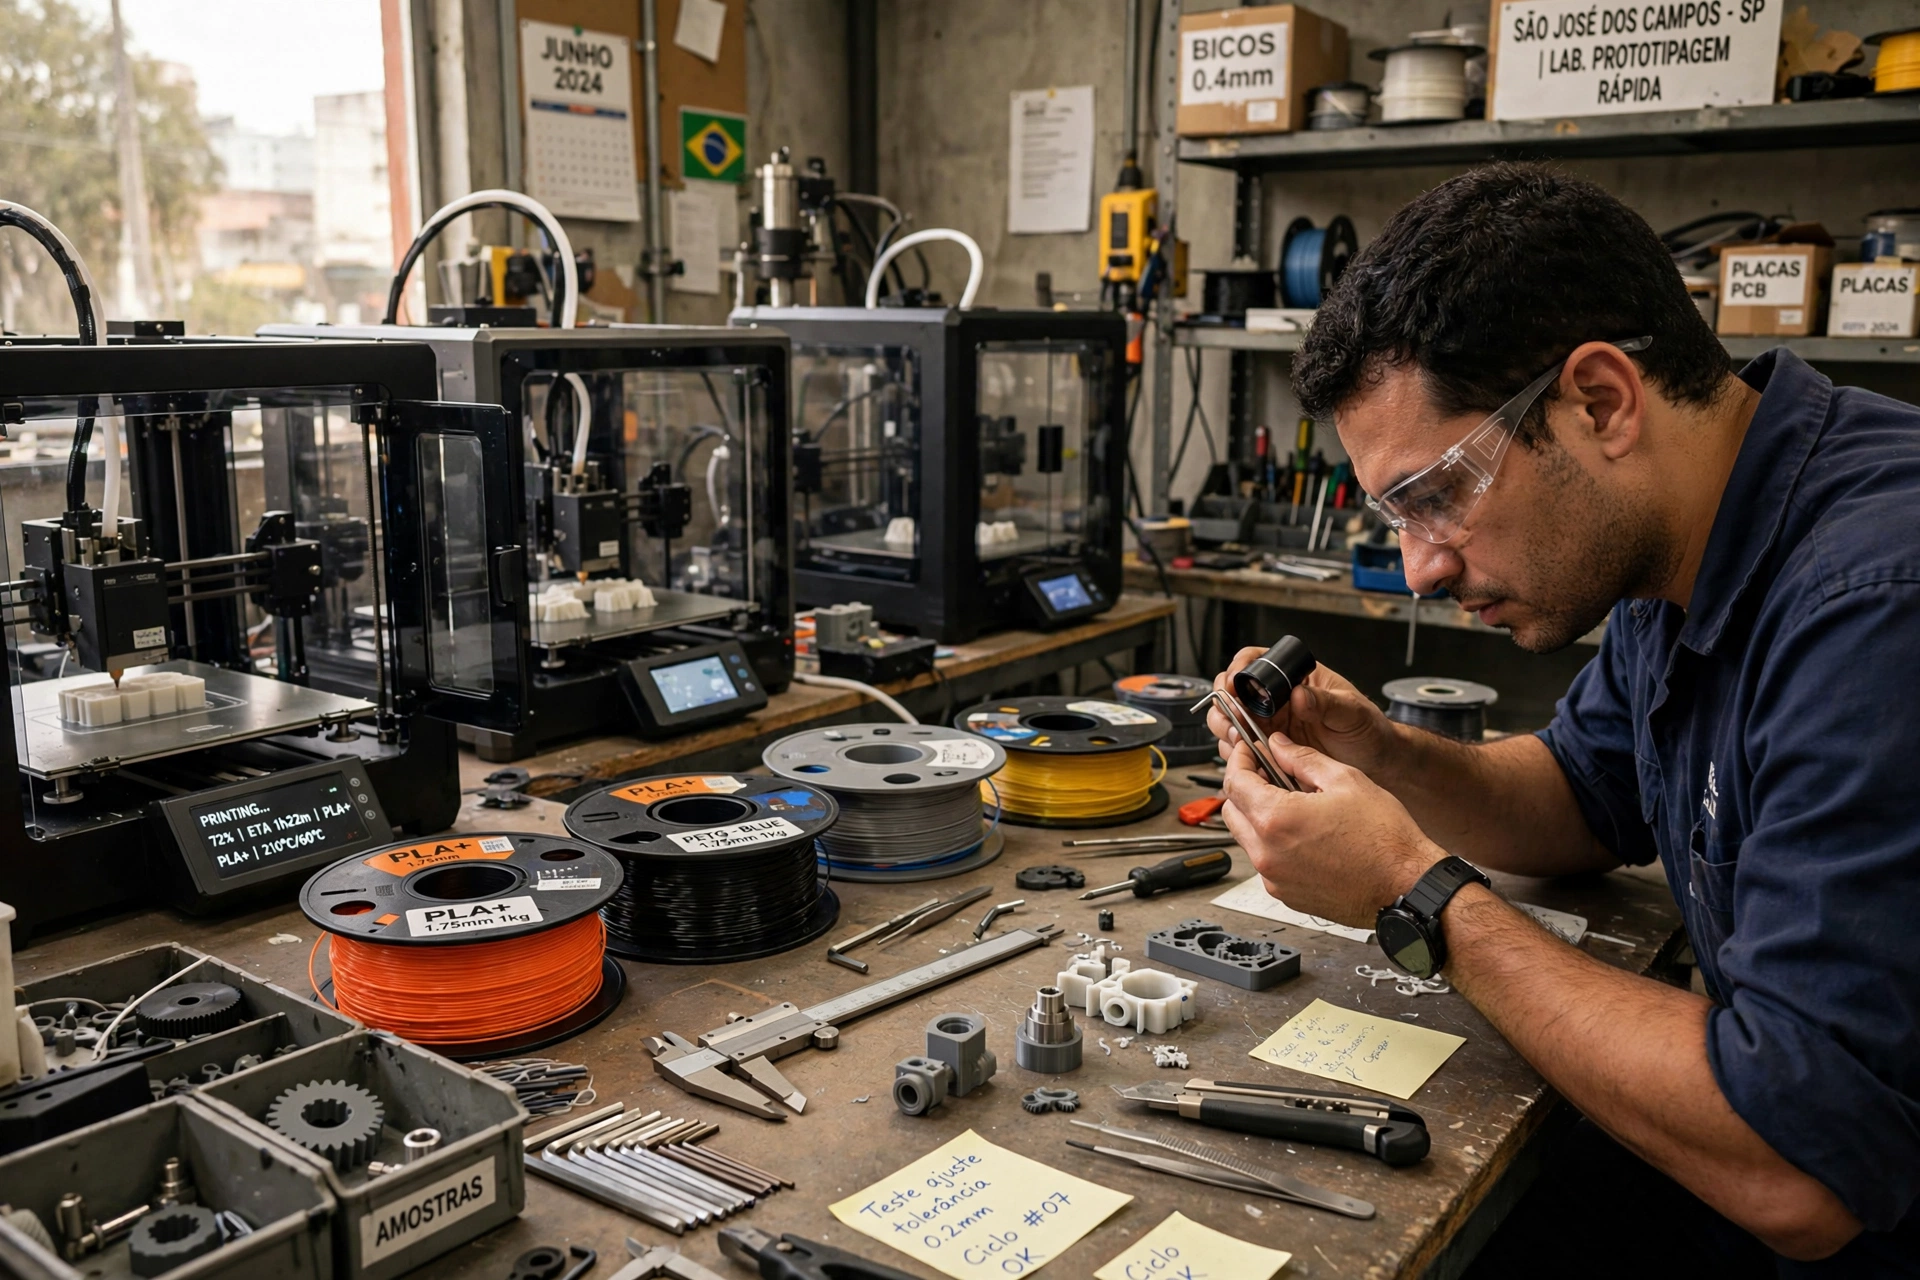
Muitas peças técnicas exigem a remoção de suportes e, em alguns casos, o tratamento térmico (annealing) para aliviar tensões internas e aumentar a cristalinidade do polímero. A validação final deve ser feita com paquímetro ou scanners 3D para garantir que a peça impressa está dentro da tolerância especificada no desenho técnico.
Para quem busca a máxima precisão sem investir centenas de milhares de reais em infraestrutura própria imediata, a 3D Filamento oferece a conexão com os melhores fornecedores e consultoria técnica para viabilizar esses projetos em São José dos Campos e região.
Ponto-Chave: A orientação da peça na mesa de impressão define a resistência final do componente; nunca coloque a carga de tração paralela ao eixo de empilhamento das camadas.
Equipamentos de Entrada vs. Profissionais vs. Industriais
A escolha do equipamento depende do volume de produção e da complexidade dos materiais. Muitas empresas cometem o erro de comprar máquinas de entrada esperando resultados industriais, o que resulta em frustração e perda de material.
| Atributo | Equipamento de Entrada (Hobby) | Equipamento Profissional | Equipamento Industrial |
|---|---|---|---|
| Controle Térmico | Mesa aberta, sem controle de ar | Câmara fechada passiva | Câmara aquecida ativamente |
| Materiais | PLA, PETG | ABS, Nylon, TPU | PEEK, PEI, Carbono, Metais |
| Precisão | $\pm 0.2$ mm | $\pm 0.1$ mm | $\pm 0.05$ mm ou menos |
| Sistemas de Extrusão | Bowden (Tubo) | Direct Drive | Dual/Triple Extrusion |
| Indicação | Provas de conceito visuais | Protótipos funcionais | Peças finais e produção seriada |
Abaixo, detalho por que a transição para o nível profissional é necessária. Máquinas de hobby utilizam extrusoras Bowden, onde o motor fica longe do bico. Isso gera compressibilidade no filamento, resultando em cantos arredondados e retração imprecisa. Já os equipamentos profissionais utilizam Direct Drive, onde o motor empurra o filamento diretamente no bico, permitindo um controle milimétrico da deposição, essencial para a fabricação de equipamentos de impressão 3D FDM peças técnicas São José dos Campos SP.
Mitos Comuns sobre a Impressão 3D de Peças Técnicas
No mercado, existem diversas percepções equivocadas que podem levar engenheiros a descartar a tecnologia prematuramente.
Mito 1: "Peças impressas em 3D são sempre frágeis."
A maioria dos guias simplistas afirma que o 3D serve apenas para "bonecos". Isso é um erro grave. Quando utilizamos materiais como o Nylon com fibra de carbono e otimizamos a densidade de preenchimento, conseguimos peças que suportam cargas mecânicas severas. A chave não é a máquina, mas a ciência dos materiais aplicada ao design.
Mito 2: "A impressão 3D substitui a usinagem CNC em todos os casos."
Isso é falso. A manufatura aditiva é complementar. Enquanto a CNC é imbatível em tolerâncias extremamente apertadas e acabamento superficial espelhado, a impressão 3D vence na complexidade geométrica e na redução de peso (otimização topológica). O segredo está em saber quando usar cada processo.
Mito 3: "Qualquer impressora com câmara fechada imprime PEEK."
Ter uma câmara fechada é diferente de ter uma câmara aquecida. Para polímeros de ultra-alta performance como o PEEK, a câmara precisa atingir temperaturas próximas a 100°C para evitar a cristalização prematura e o empenamento. Impressoras "estilo caixa" de entrada não conseguem manter essa temperatura constante, resultando em peças quebradiças.
Perguntas Frequentes
Qual a diferença entre PLA e ABS para peças técnicas?
O PLA é um material biodegradável com baixa temperatura de transição vítrea (cerca de 60°C), o que o torna inútil para peças que ficarão expostas ao calor ou sol. Já o ABS possui maior resistência ao impacto e suporta temperaturas mais altas, sendo o padrão básico para peças técnicas. No entanto, o ABS requer obrigatoriamente uma impressora com câmara fechada, pois é extremamente sensível a correntes de ar, que causam contração e descolamento da peça. Para aplicações industriais rigorosas em São José dos Campos, recomendamos a migração para o PETG ou Nylon, que equilibram a facilidade de impressão com a resistência mecânica.
Como garantir a precisão dimensional em peças grandes?
Para garantir a precisão em peças de grande escala, é fundamental utilizar a técnica de "compensação de contração" no software de fatiamento. Como todo termoplástico encolhe ao resfriar, você deve escalar a peça ligeiramente (geralmente entre 0,1% e 0,5%, dependendo do material) para que a dimensão final após o resfriamento seja a correta. Além disso, o uso de "brims" ou "rafts" largos evita que as quinas da peça levantem, mantendo a geometria plana. A calibração regular do passo do extrusor (E-steps) também é essencial para garantir que a quantidade de plástico depositada seja exatamente a solicitada pelo código.
O que é o efeito de anistropia na impressão FDM?
A anistropia significa que a peça possui propriedades físicas diferentes dependendo da direção em que é medida. Em FDM, a adesão entre camadas (eixo Z) é sempre o ponto mais fraco da peça. Imagine que a peça é composta por milhares de folhas de papel coladas; é muito mais fácil separar as folhas do que rasgar o papel no sentido do comprimento. Para mitigar isso, devemos projetar a peça de modo que as forças de tração e cisalhamento atuem ao longo dos filamentos (eixos X e Y), e nunca perpendicularmente às camadas.
Qual o melhor bico para imprimir materiais abrasivos?
Se você pretende trabalhar com filamentos carregados com fibra de carbono, vidro ou metais, o bico de latão (brass) deve ser substituído imediatamente. O latão é um metal macio que sofre erosão rápida, alterando o diâmetro do orifício em poucas horas de uso, o que destrói a precisão da peça. A solução é utilizar bicos de aço endurecido (hardened steel) ou tungstênio. Embora esses bicos exijam temperaturas de extrusão ligeiramente maiores (cerca de 5-10°C a mais) devido à menor condutividade térmica, eles garantem a consistência dimensional por centenas de horas de operação.
Como a 3D Filamento auxilia na implementação desses equipamentos?
A 3D Filamento atua como a ponte entre a necessidade técnica da indústria e a execução material. Em vez de a empresa investir em máquinas que podem se tornar obsoletas ou subutilizadas, nós conectamos o cliente aos fornecedores de alta precisão em São José dos Campos, garantindo que o equipamento escolhido seja compatível com o material e a tolerância exigida. Oferecemos consultoria em engenharia de materiais, auxiliando na escolha entre FDM, SLA ou SLS, e otimizamos o fluxo de trabalho desde o CAD até a peça final, eliminando a curva de aprendizado dispendiosa do cliente.
Conclusão
Dominar a operação de equipamentos de impressão 3D FDM peças técnicas São José dos Campos SP é a diferença entre produzir "protótipos de plástico" e componentes de engenharia reais. O sucesso depende da tríade: hardware robusto (com controle térmico), material adequado à aplicação e fatiamento estratégico. Ao focar na anistropia dos materiais e na precisão dimensional, as indústrias do Vale do Paraíba podem reduzir custos de produção e acelerar drasticamente a inovação de seus produtos.
Se você precisa de suporte técnico para implementar essa tecnologia ou busca orçamentos para a fabricação de peças técnicas com precisão industrial, a equipe da 3D Filamento está pronta para ajudar. Visite nosso portal em 3dfilamento.com e conecte-se com os especialistas em manufatura aditiva da sua região para transformar seus projetos em realidade física.
Leituras Recomendadas
Para aprofundar seus conhecimentos sobre o assunto, recomendamos a leitura dos seguintes artigos: